En bref : un katana traditionnel naît de l'acier tamahagane, produit dans un four appelé tatara, puis trié, forgé, plié, assemblé, façonné, recouvert d'argile, trempé et enfin poli. La trempe à travers l'argile fait apparaître le hamon. Les lames modernes en T10 ou en 1060 s'inspirent de ces principes, mais partent d'aciers industriels, pas de tamahagane.
Comment le tamahagane est-il produit ?
Tout commence dans le tatara, un four bas en argile que l'on alimente en sable de fer et en charbon de bois pendant plusieurs jours. À la fin de l'opération, on casse le four pour récupérer un bloc d'acier, le kera. Ce bloc n'est pas homogène : certaines zones sont riches en carbone, d'autres pauvres. Le forgeron et ses aides trient ces morceaux, et ceux que l'on garde pour le sabre portent le nom de tamahagane.
Cette première étape explique beaucoup de choses. L'acier ne sort pas prêt à l'emploi : il doit être trié, puis travaillé pour devenir homogène.
Toutes les fiches détaillées sont réunies dans la collection katana japonais : 199 modèles, de 190 € à 2 650 €.
Quelles sont les étapes de la forge d'un katana japonais ?
Les termes varient selon les écoles et les forgerons, mais l'ordre général reste le même. Voici les grandes étapes, dans l'ordre.
| Étape | Ce qui se passe |
|---|---|
| Tri | On sélectionne les morceaux selon leur teneur en carbone |
| Soudage | On empile et on soude les morceaux en un bloc |
| Pliage | On étire et on replie l'acier pour l'homogénéiser |
| Assemblage | On associe un acier plus dur et un acier plus souple |
| Façonnage | On étire la barre et on forme la lame et la pointe |
| Argile | On recouvre la lame d'une couche d'argile, plus fine sur le tranchant |
| Trempe | On chauffe la lame puis on la plonge dans l'eau |
| Polissage | Un artisan polisseur révèle la surface, le grain et le hamon |
Pourquoi plier l'acier ?
Le pliage a deux fonctions : répartir le carbone et chasser les impuretés. Chaque pliage double le nombre de couches, mais le but n'est pas d'en avoir le plus possible : à force de plier, on finit par perdre du carbone. Le forgeron s'arrête quand l'acier est homogène. Le résultat visible en surface est un grain, le jihada, qui rappelle les veines du bois. C'est différent d'un damas, où les aciers sont choisis pour contraster ; notre guide du damas explique la distinction.
Pourquoi associer deux aciers dans une même lame ?
Une lame très dure garde bien son fil mais risque de casser ; une lame souple encaisse les chocs mais perd vite son fil. Pour réunir les deux qualités, on associe un acier plus dur sur l'extérieur et un acier plus souple au centre. Plusieurs constructions existent : deux couches, trois couches, davantage. Notre guide du san mai détaille l'une d'elles, avec un cœur dur et des flancs plus souples.
Comment le hamon apparaît-il ?
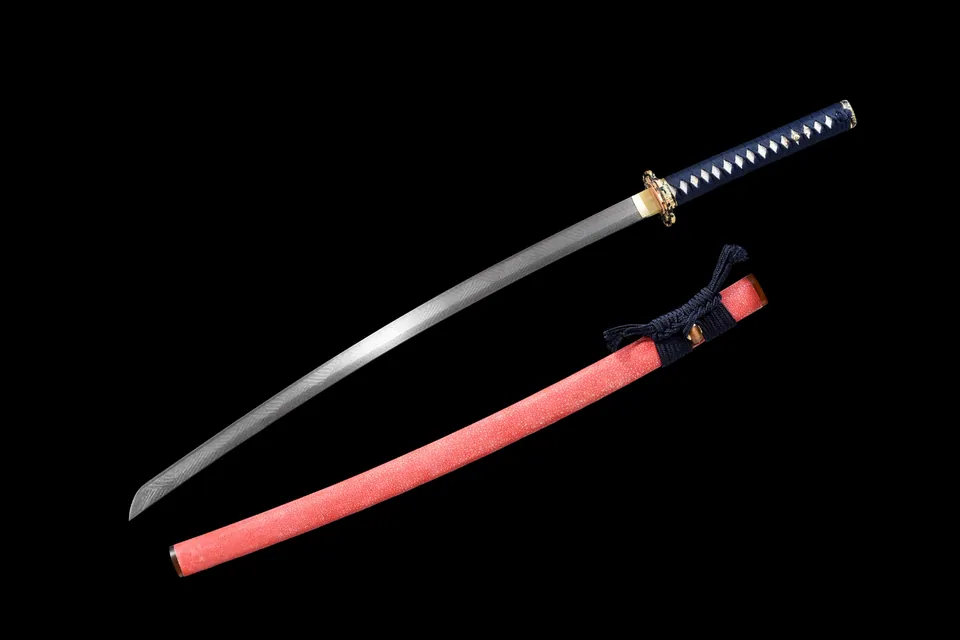
Avant la trempe, le forgeron couvre la lame d'argile : une couche épaisse sur le dos, une couche très fine, voire nulle, sur le tranchant. Il chauffe ensuite la lame à haute température et la plonge dans l'eau. Là où l'argile est fine, l'acier refroidit vite et durcit beaucoup. Là où elle est épaisse, il refroidit plus lentement et reste plus souple. La frontière entre les deux zones forme le hamon.
La trempe est un moment critique. Elle courbe la lame, qui prend en grande partie sa forme finale à cet instant. Elle peut aussi la fissurer, ce qui oblige le forgeron à recommencer. Notre guide du hamon explique comment lire ces dessins.
Qui intervient après la forge ?
Un sabre japonais traditionnel est le travail de plusieurs artisans. Le forgeron fait la lame. Un polisseur la révèle, ce qui peut prendre longtemps et demande une grande habileté. D'autres artisans fabriquent le habaki, la tsuba, les menuki, la tsuka, le saya. Cette division du travail explique en partie le prix des pièces anciennes et des pièces contemporaines faites selon ces méthodes.
Qu'en est-il du cadre actuel au Japon ?
La production de sabres au Japon est encadrée : les forgerons sont enregistrés et leur production annuelle est limitée par la réglementation, de l'ordre de deux sabres par mois. Ces règles visent à préserver la tradition. Il est donc impossible de comparer une pièce produite de cette façon à un sabre produit en série.
Que change tout cela pour une lame moderne ?
Un katana moderne vendu en boutique n'est en général pas fabriqué de cette façon. Les aciers industriels comme le T10, le 1060 ou le manganèse sont produits en usine, puis travaillés, trempés et montés. Certains reprennent la trempe à l'argile pour obtenir un hamon ; d'autres se contentent de le graver ou de le suggérer. La fiche doit dire clairement ce qui est fait. Pour situer ces aciers, voyez le guide de l'acier carbone et la collection en acier T10.
Une lame moderne bien exécutée peut être excellente, et elle est plus accessible. Mais il faut garder à l'esprit la différence entre une inspiration et une fabrication traditionnelle.
Comment lire une fiche à la lumière de ce processus ?
Quand une fiche parle de trempe différentielle, de hamon ou d'argile, demandez comment c'est obtenu. Une trempe à l'argile laisse un hamon qui change selon l'angle de la lumière ; un hamon gravé reste identique sous tous les éclairages. De même, un « damas » ou un « san mai » doit dire quels aciers composent la lame. Ce vocabulaire n'est pas un luxe : il sépare une fiche sérieuse d'un texte purement décoratif.
Dans le même dossier, lisez aussi Acier carbone 1060, 1095 ou 1045 : lequel choisir pour un katana ?, Katana en acier 1060 : caractéristiques, usages et entretien et Acier damas : fabrication, motifs et limites sur une lame de katana.
Que retenir ?
La forge d'un katana est un enchaînement d'étapes où chaque geste compte. Comprendre ce processus aide à lire une fiche, à repérer ce qui est annoncé et à poser les bonnes questions. Pour aller plus loin sur les grandes époques de cet art, le guide de l'histoire du katana offre le contexte. En France, l'achat de sabres est réservé aux majeurs.